中文简体

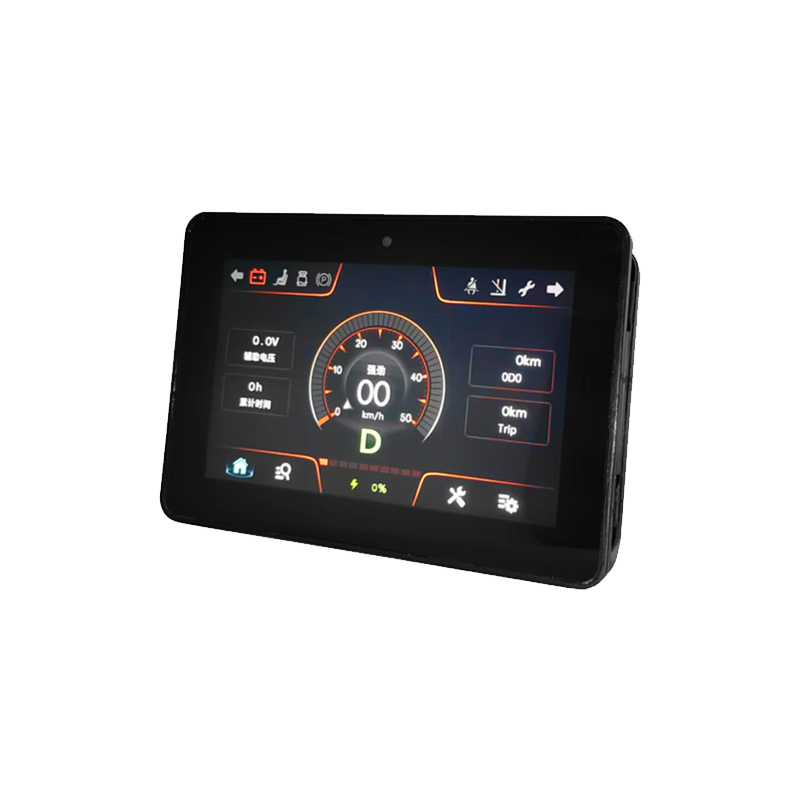
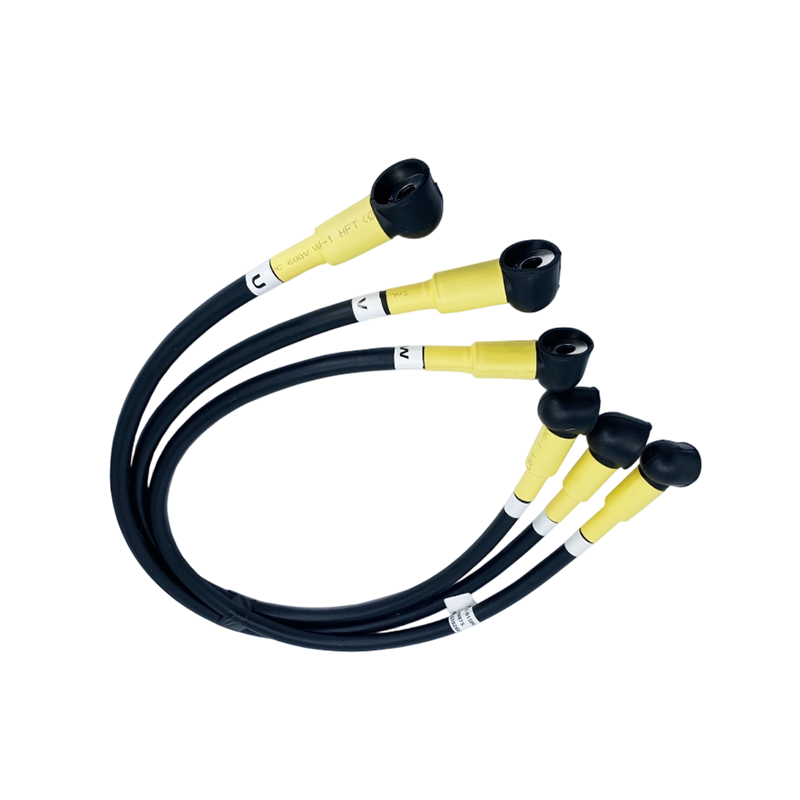
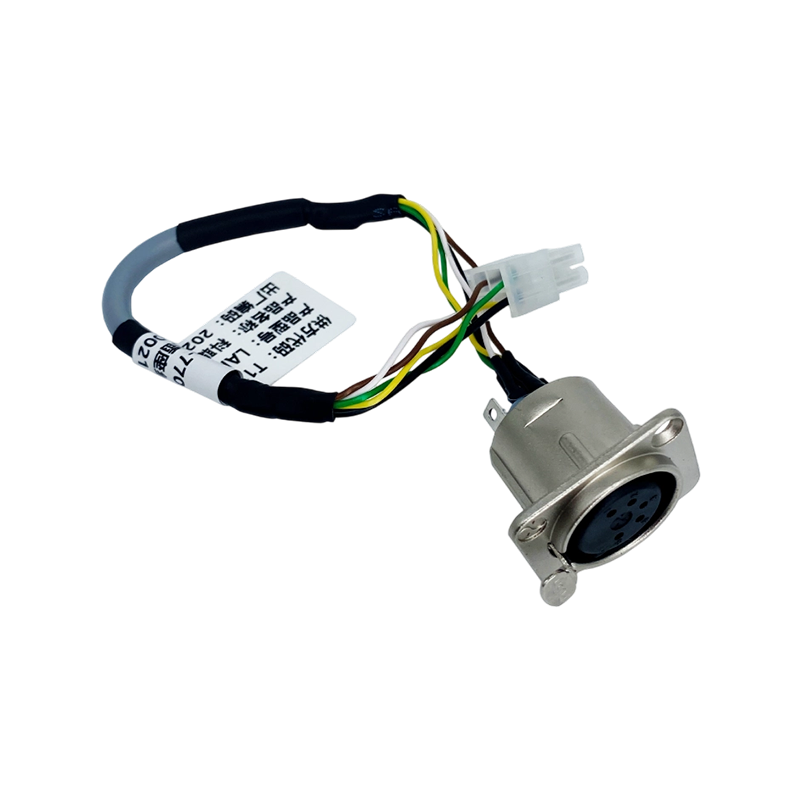
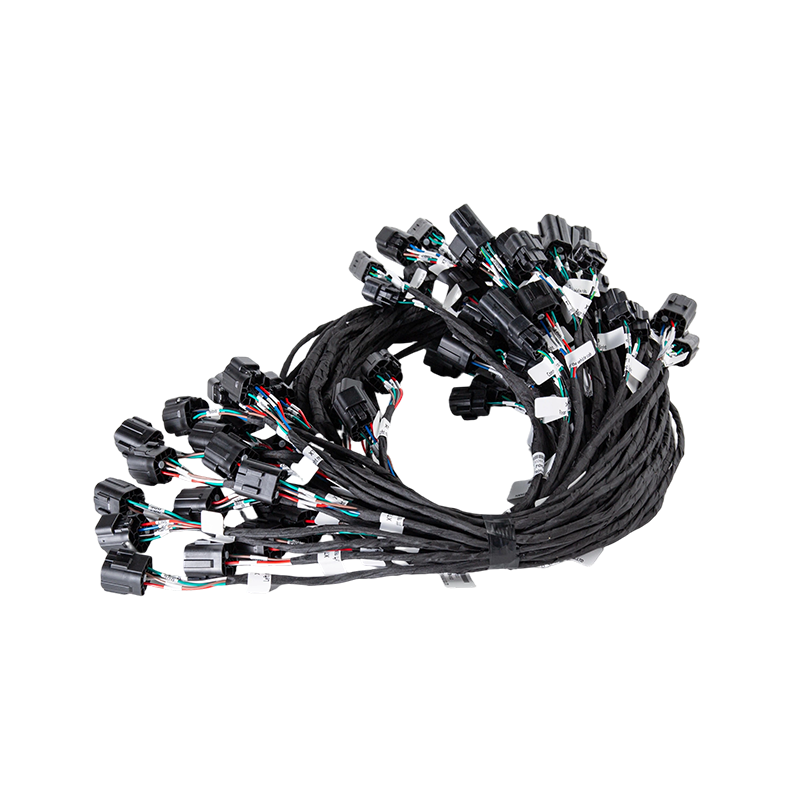
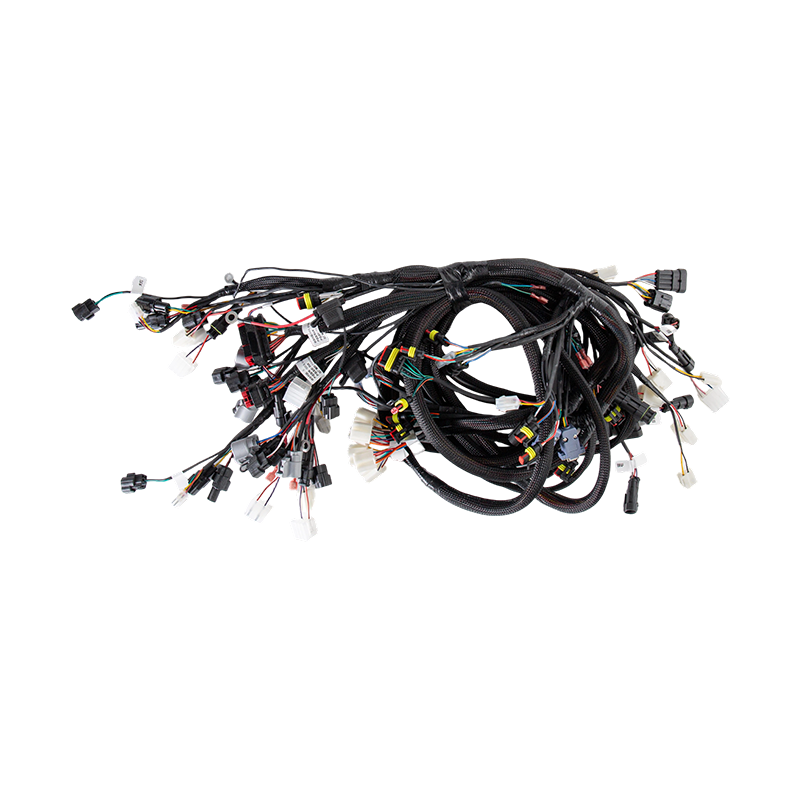
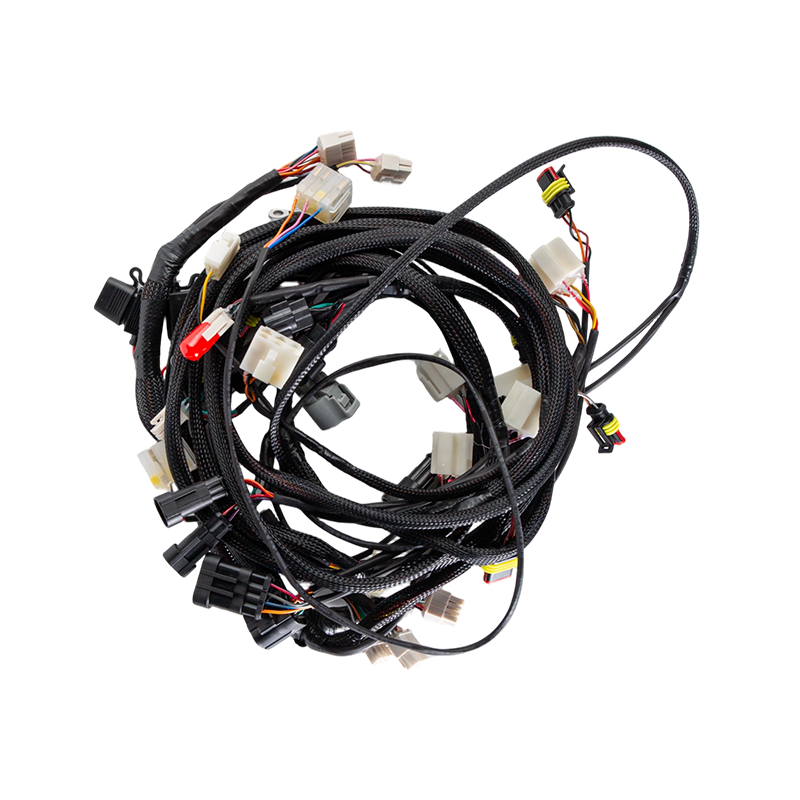
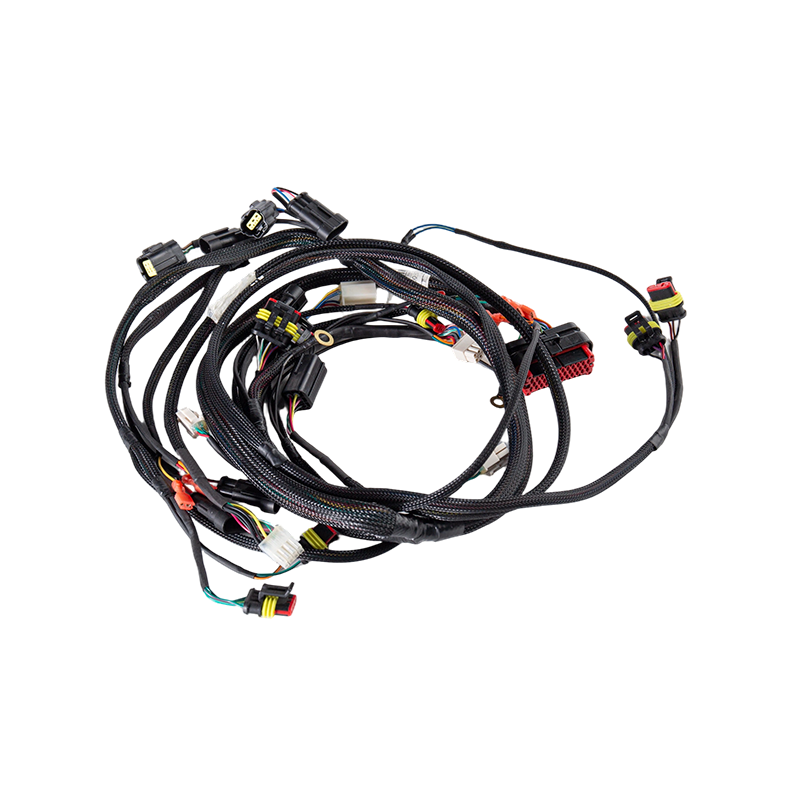
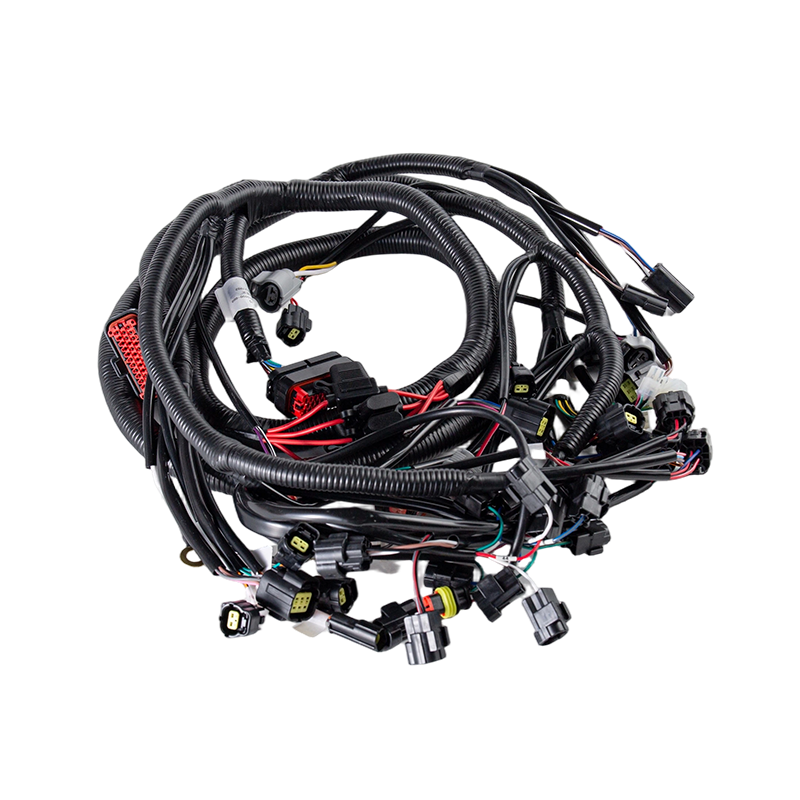
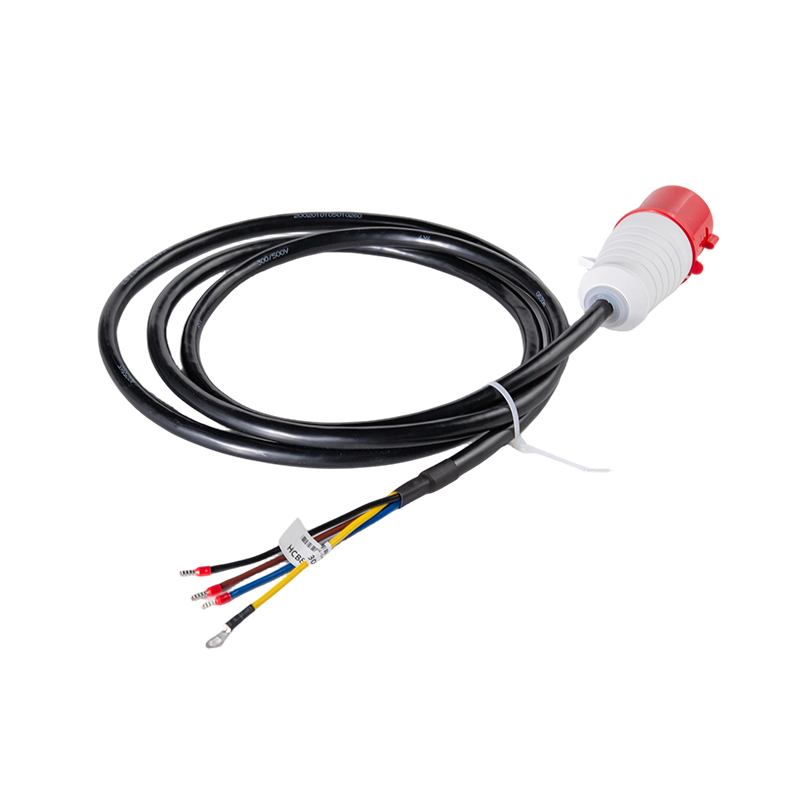
1 Omfattande teknisk kunskap om kabelnät för industrifordon
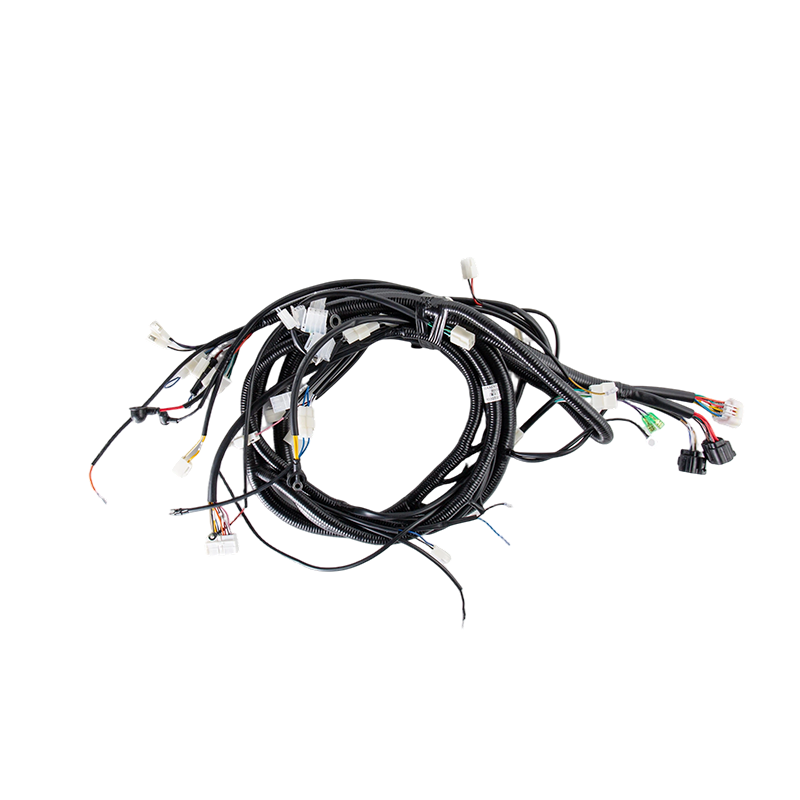
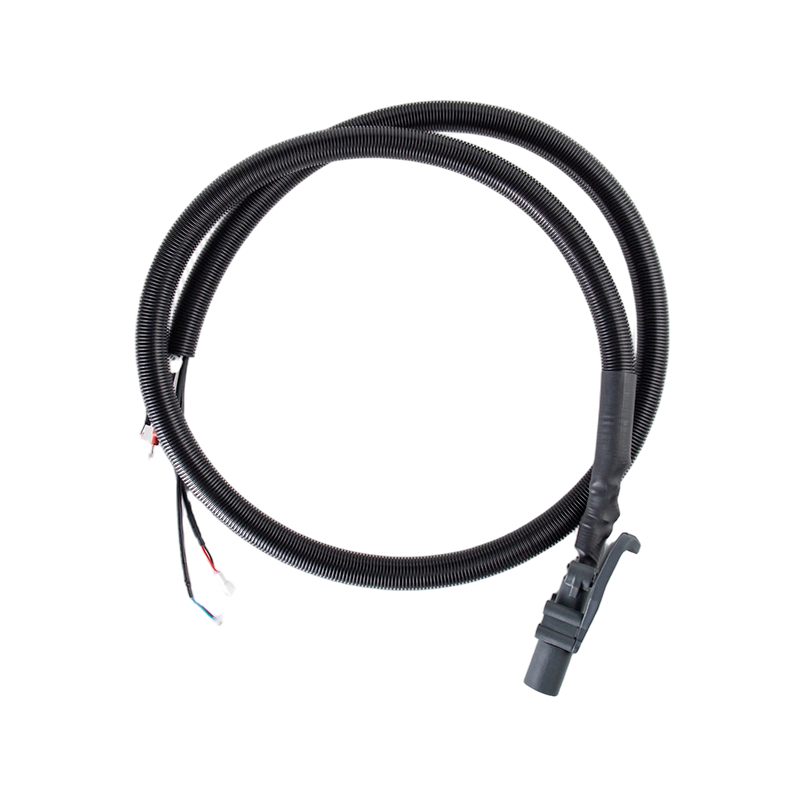
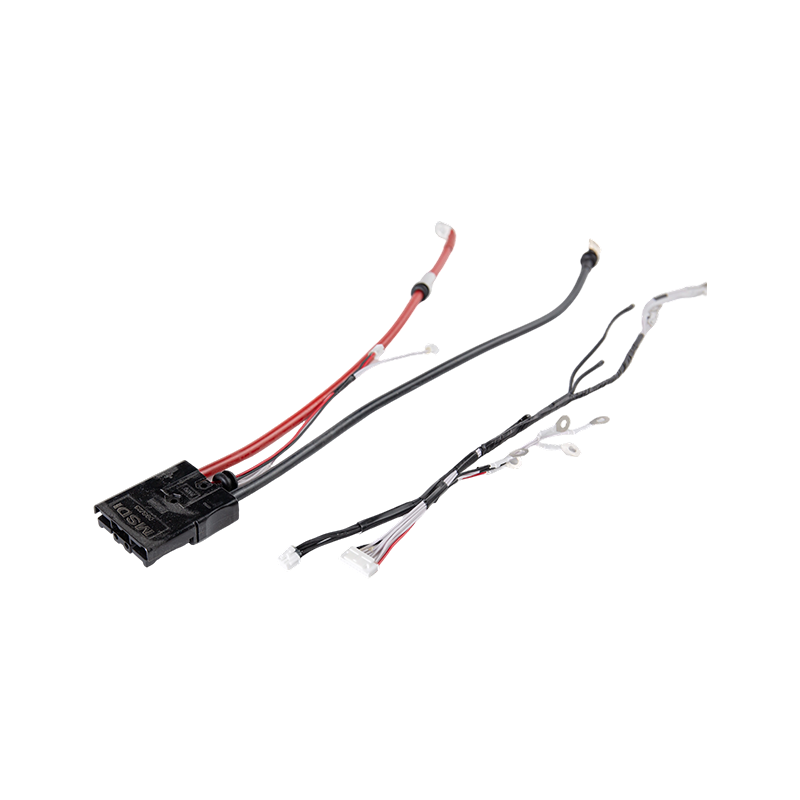
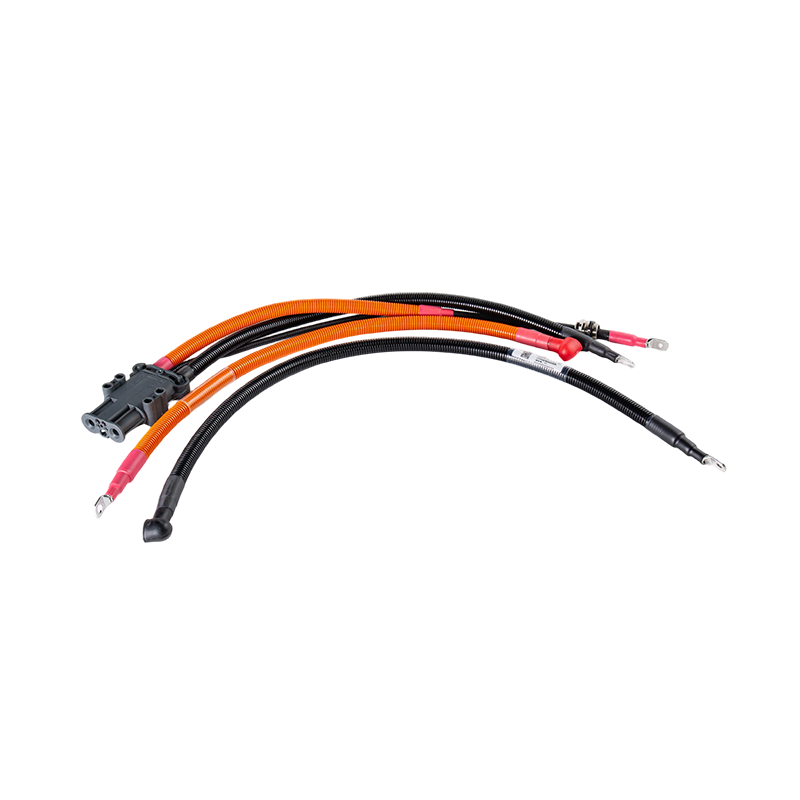
Ett kabelnät för industrifordon är det centrala eldistributionsnätet som stöder kraftöverföring och signalkommunikation över tung utrustning. I industri- och ingenjörsfordon fungerar kabelstammen under extrema mekaniska och miljömässiga förhållanden, vilket kräver rigorösa tekniska standarder som vida överstiger standardkraven för passagerarfordon.
1.1 Strukturella komponenter och material
Integriteten hos ett industriellt kabelnät beror på valet av kraftiga material som kan motstå fysiskt slitage och kemisk exponering.
- Val av ledare och AWG: Förtent koppar med hög ledningsförmåga eller specialiserade höghållfasta aluminiumlegeringar används för att hantera kraftfördelningen. Trådmåttsstorlekar beräknas baserat på kontinuerlig strömkapacitet och begränsningar för spänningsfall över långa avstånd.
- Isoleringslager: Primär trådisolering använder vanligtvis tvärbunden polyeten eller polyvinylklorid med förbättrade värmeklasser för att förhindra isoleringsförsämring nära högvärmezoner som tunga motorer och hydraulsystem.
- Skydds ytterhylsor: För att säkra trådknippen mot kontinuerliga fysiska stötar, är selarna inkapslade i delade sidorör, högtemperaturvävd nylonflätning eller kraftiga korrugerade rör. Dessa material förhindrar nötning från rörliga mekaniska leder och skyddar mot smuts, fett och hydraulvätskor.
- Kontakter och terminaler: Förseglade kontakter av industrikvalitet med höga inträngningsskyddsklasser är kritiska. Dessa komponenter använder robusta låsmekanismer för att upprätthålla säker elektrisk kontakt trots konstant maskinvibration.
1.2 Allvarliga miljöutmaningar
Industrifordon fungerar i oförlåtliga territorier där underkomponentfel orsakar omfattande driftstopp. Kabelnät måste konstrueras för att motstå fyra primära miljöhot.
2 Tekniska specifikationer och industriell standardisering
Att konstruera ett kabelnät av hög kvalitet kräver strikt efterlevnad av internationella industriprotokoll. Dessa standarder dikterar materialtestning, krympkvalitet, utdragskraftvärden och signalisolering för att garantera sömlös integration med fordonets elektroniska styrenheter och batterihanteringssystem.
Tabellen nedan beskriver de grundläggande standarderna som tillämpas på kabelstammar för tunga industrifordon:
| Utvärderingskategori | Standard benchmark | Tekniska specifikationer och krav |
|---|---|---|
| Utförandekvalitet | IPC WHMA A 620 klass 3 | Strikta kriterier för avisolering av ledningar, polkrympgeometri, ultraljudsskarvintegritet och övergripande utförande av kabelisolering. |
| Lågspänningskablar | SAE J1128 / SAE J1127 | Specificerar termiska, mekaniska och elektriska parametrar för primära lågspänningskablar och kraftiga batterikablar. |
| Miljötätning | IEC 60529 (IP67 / IP69K) | Definierar motstånd mot inträngning av damm och vatteninträngning, vilket specifikt validerar överlevnad under högtrycksångrengöring. |
| Brandfarlighetsbetyg | UL94 V0 | Kräver att yttre ledningar, krympslangar och anslutningshöljen är självslocknande för att förhindra spridning av elektrisk brand. |
| Signalkommunikation | SAE J1939 11 | Ställer in exakta fysiska lager avskärmade tvinnade par-krav för Controller Area Network-bussen för att undvika elektromagnetiskt brus. |
3 professionella tillverknings- och testprocesser
Att förvandla komplexa elektriska scheman till ett funktionellt, robust ledningsnät innebär en avancerad tillverkningsprocess i kombination med uttömmande automatiserad validering.
3.1 Avancerade tillverkningssteg
- Automatisk trådförberedelse: Precisionsdatormaskiner för numerisk kontroll skär, strippar och markerar varje tråd med laser- eller bläckstråleidentifierare, vilket säkerställer felfri spårning och monteringsuppriktning.
- Terminalpressning och skarvning: Plintarna komprimeras på ledare med hjälp av automatiserade pressar utrustade med övervakning av presskraft i realtid. Kritiska kretsövergångar använder ultraljudssvetsning istället för traditionell lödning för att ge maximal mekanisk styrka och lägsta elektriska motstånd.
- Selebuntning och skydd: Ledningar läggs ut systematiskt på skräddarsydda formtavlor, buntas med specialband och matas in i kraftiga ledningar eller flätade mantel baserat på lokala dragningskrav.
3.2 Rigorösa valideringsprotokoll
Innan en sele lämnar tillverkningsanläggningen genomgår den flera kvalitetsverifieringssteg:
- Elektrisk kontinuitetstest: Automatiserade testfixturer kontrollerar varje kretsväg för öppna kretsar, kortslutningar eller felkopplingar.
- Test av isolationsmotstånd: Högspänningsisoleringstester säkerställer att trådbeläggningar säkert kan innehålla angivna strömmar utan läckage.
- Mekaniska dragkraftstester: Destruktiva och oförstörande dragtester verifierar att krimpade terminaler strikt följer standardtrösklarna för utdragningskraft.
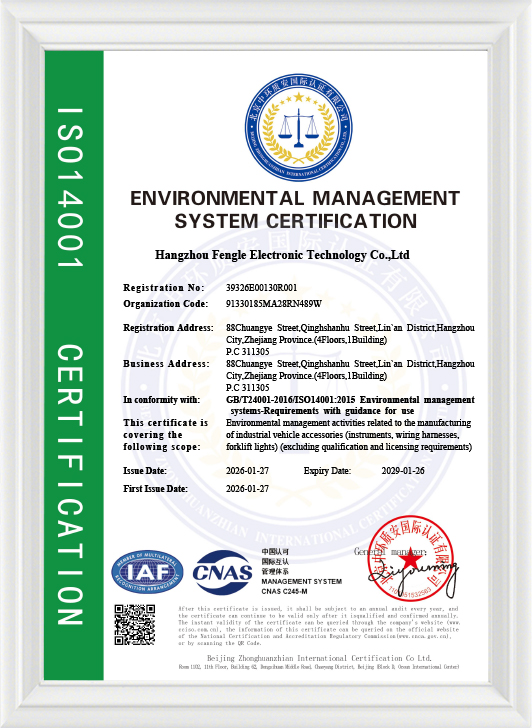
4 Engineering Service Fördelar med Hangzhou Fengle Electronic Technology Co Ltd
Som ett erkänt nationellt högteknologiskt företag erbjuder Hangzhou Fengle Electronic Technology Co Ltd en sömlös vertikal integration av design, forskning, produktion och teknisk försäljning. Vi är specialiserade på att skräddarsy robusta elektriska lösningar för tekniska fordon och komplexa elektroniska system.
4.1 Avancerad anpassad teknisk design
Vårt dedikerade forsknings- och utvecklingsteam har ett nära samarbete med dina ingenjörer från den inledande schematiska fasen. Vi analyserar den unika layouten, rumsliga begränsningarna och mekaniska rörelserna hos ditt fordonschassi för att skapa optimerade tråddragningsplaner, och väljer exakta mätare, skärmningar och kontakter som krävs för din specifika industriella tillämpning.
4.2 Omfattande intern produktionskontroll
Genom att utnyttja toppmoderna automatiserade tillverkningssystem behåller Hangzhou Fengle Electronic Technology Co Ltd full kontroll över varje steg i produktionen. Från datorstyrd trådbearbetning till strikt spårning av krimpkrafter och ultraljudsskarvvalidering, våra processer är optimerade för att eliminera mänskliga fel och säkerställa absolut produktionskonsistens.
4.3 Rigoröst kvalitetssäkringssystem
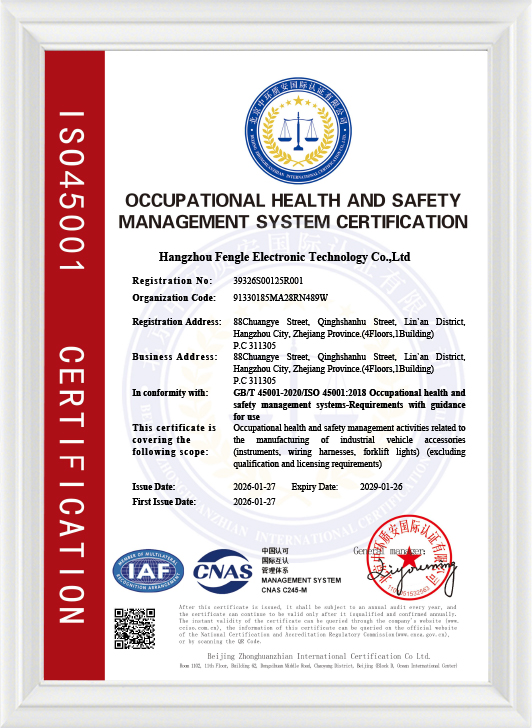
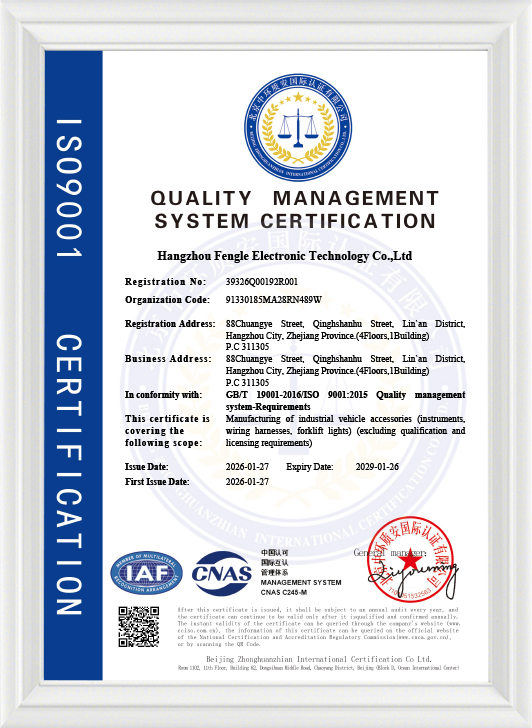
Kvalitet är djupt integrerat i vår företagskultur. Vi utför en omfattande kvalitetsledningsstrategi där varje enskild ledningsnät genomgår datoriserade elektriska tester, fysiska belastningsinspektioner och miljöverifiering. Detta tillvägagångssätt säkerställer noll defekta leveranser och maximerar livslängden på fältet.
4.4 Agil försörjningskedja och skalbar tillverkning
Vi erkänner de dynamiska kraven från globala industriella OEM-tillverkare. Våra tillverkningslinjer är byggda för flexibilitet, vilket gör det möjligt för oss att hantera specialanpassade prototypprojekt med låg volym och hög mix lika effektivt som storskaliga massproduktionskörningar, samtidigt som vi konsekvent upprätthåller stabila ledtider och tillförlitliga leveransscheman.
4.5 Livslångt tekniskt stöd och samarbete
Vårt engagemang för våra kunder sträcker sig långt utöver leverans. Hangzhou Fengle Electronic Technology Co Ltd tillhandahåller dedikerad teknisk assistans genom hela din fordonsinstallation, fälttester och efterföljande systemuppgraderingar, vilket positionerar vårt team som en pålitlig långsiktig strategisk partner för ditt företag.
5 Vanliga frågor inom branschen
5.1 FAQ 1 Vilka parametrar avgör valet av trådisoleringsmaterial för industrifordon
Valet beror på lokal driftstemperatur, kemikalieexponering och mekanisk routing. För zoner med hög värme nära motorer är tvärbunden polyeten att föredra för sin höga termiska tröskel. För områden som är benägna att böjas hårt, väljs specialiserad flexibel polyvinylklorid- eller polyuretanmantel för att förhindra fysisk sprickbildning över tiden.
5.2 FAQ 2 Varför föredras ultraljudssvetsning framför lödning för trådskarvar
Ultraljudssvetsning smälter metallledare på molekylär nivå med hjälp av högfrekventa akustiska vibrationer. Detta skapar en solid, enhetlig bindning med praktiskt taget noll elektriskt motstånd. Till skillnad från lödning, introducerar den inga spröda främmande material och eliminerar riskerna för kalla fogar, vilket gör skarven mycket motståndskraftig mot konstant kraftiga maskinvibrationer.
5.3 Vanliga frågor 3 Hur påverkar IP67- och IP69K-klassificeringarna valet av kablage
En IP67-klassning säkerställer att en kontakt är helt dammtät och kan överleva tillfällig nedsänkning i vatten. En IP69K-klassificering betyder att anslutningen tål spolning på nära håll, högt tryck och hög temperatur. Tekniska fordon som ofta utsätts för lera, regn och tunga rengöringar kräver IP69K förseglade kontakter för att förhindra vatteninträngning och stiftkorrosion.
5.4 FAQ 4 Hur skyddar ledningsnätet känsliga CAN-busslinjer från störningar
Industrifordon genererar hög elektromagnetisk störning från generatorer, elmotorer och kopplingsreläer. För att skydda känsliga Controller Area Network-kommunikationssignaler använder ledningsnätet skärmade tvinnade kablar enligt SAE J1939-standarder. Vridningen tar bort differentiellt brus, medan den yttre metalliska skärmningen dränerar bort extern elektromagnetisk störning.
5.5 FAQ 5 Vad är skillnaden mellan klass 1 klass 2 och klass 3 monteringsstandarder
Enligt IPC WHMA A 620, klass 1 gäller allmän konsumentelektronik där kosmetisk finish är sekundär. Klass 2 omfattar dedikerad serviceelektronik som tv-apparater eller hushållsapparater där förlängd livslängd förväntas men inte kritisk. Klass 3 representerar produkter med hög prestanda eller tuffa miljöer, där kontinuerlig prestanda är obligatorisk, utrustningens stilleståndstid inte kan tolereras och miljöförhållandena är exceptionellt svåra, vilket är standarden som tillämpas av Hangzhou Fengle Electronic Technology Co Ltd.